Abkant Büküm Toleransları: Metal Kalınlığına Göre Doğru Büküm Yarıçapı Nasıl Hesaplanır
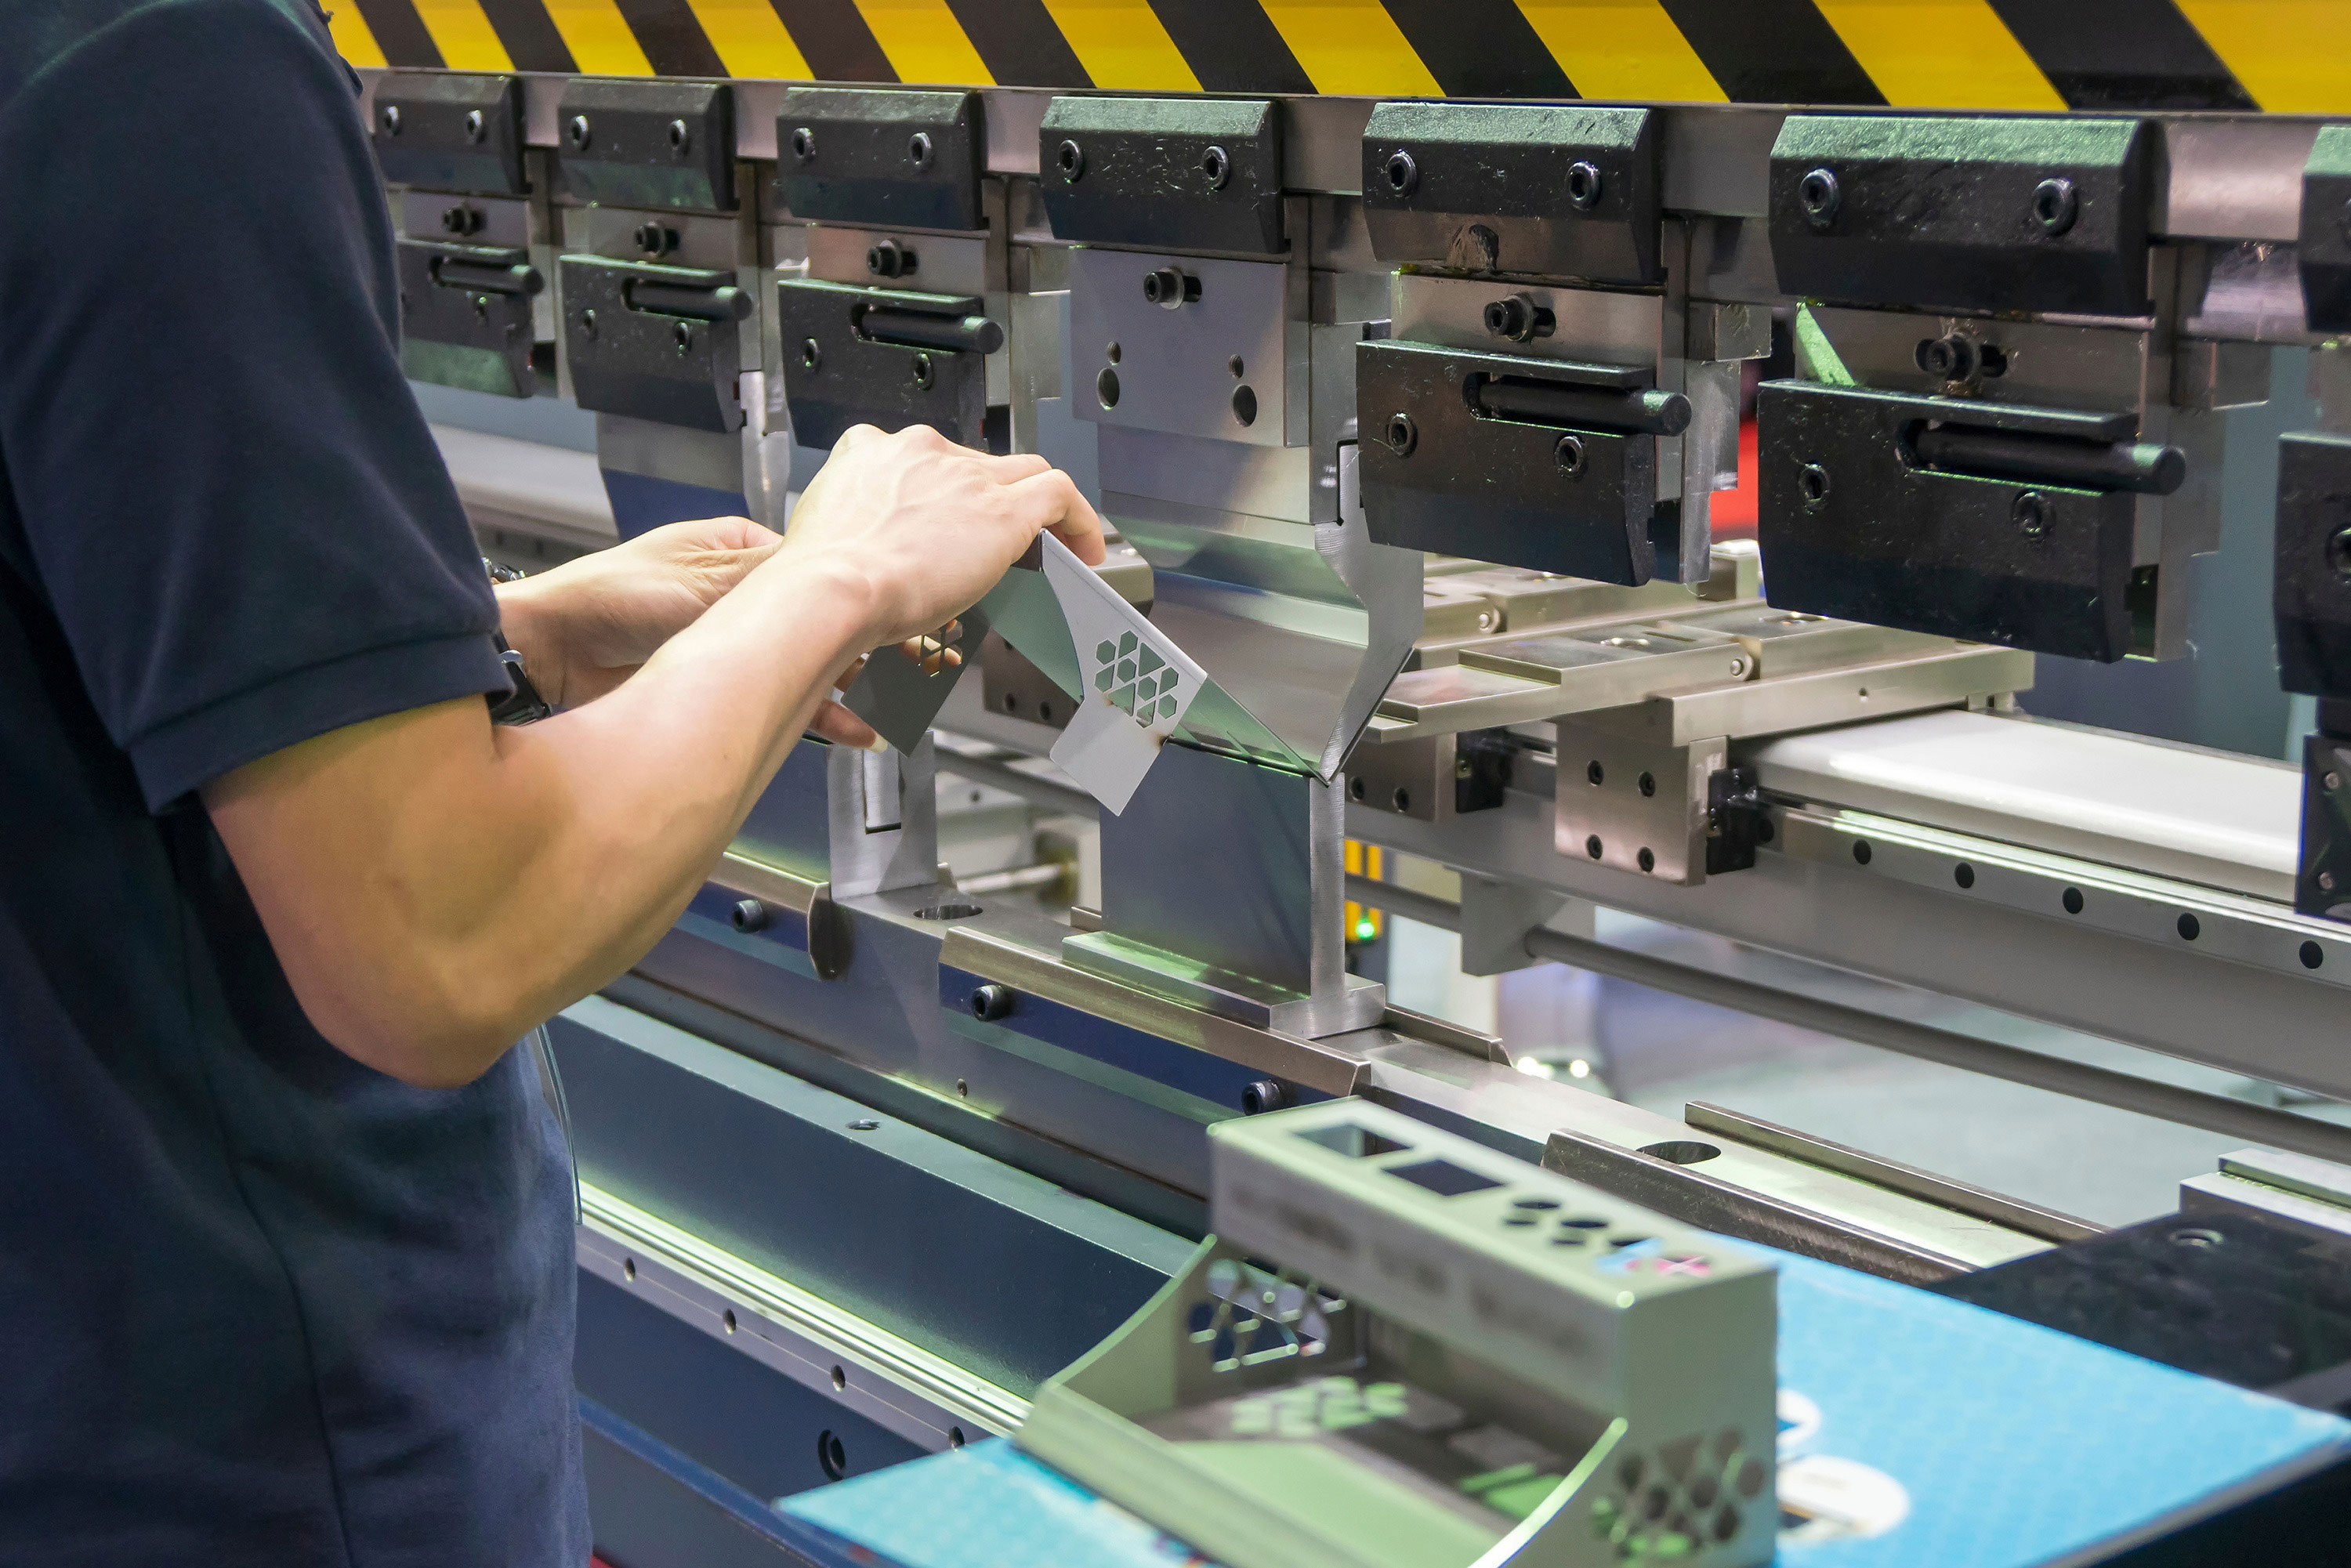
Abkant büküm sürecinde yanlış seçilen bir büküm yarıçapı, parçanın çatlamasına, ölçü sapmalarına ya da montaj sırasında uyumsuzluğa yol açabilir. Tasarım aşamasında doğru yarıçapı belirlemek, hem üretim kalitesini hem de maliyeti doğrudan etkiler.
Kısaca:
Sac metal bükülürken iç yüzeyde sıkışma, dış yüzeyde ise gerilme oluşur. Yarıçap çok küçük seçilirse malzeme dış yüzeyde çatlayabilir; gereğinden büyük seçilirse parça istenen açıyı tam olarak koruyamayabilir. Bu yüzden minimum büküm yarıçapı, malzeme türüne ve kalınlığına göre belirlenmelidir.
Aşağıdaki tablo, sac kalınlığına (T) bağlı olarak yaygın kullanılan pratik minimum büküm yarıçapı oranlarını gösterir:
| Malzeme | T: 1–6 mm | T: 6–12 mm | T: 12–25 mm |
|---|---|---|---|
| Çelik | 0,8 × T | 1,2 × T | 1,5–2,5 × T |
| Alüminyum | 1 × T | 1,5 × T | 2–3 × T |
| Paslanmaz Çelik | 2 × T | 2,5 × T | 3–4 × T |
T = sac kalınlığı (mm). Paslanmaz çeliğin daha yüksek oranlara ihtiyaç duymasının nedeni, malzemenin çeliğe göre daha az sünek olması ve daha yüksek çatlama riski taşımasıdır.
4 mm kalınlığındaki bir çelik sac için tabloya göre:
Bu değerler kalıp seçimi ve tasarımın üretilebilirliği açısından başlangıç noktasıdır; nihai değerler kullanılan spesifik sac partisine göre küçük farklılıklar gösterebilir.
Bu oranlar genel bir başlangıç noktasıdır; her projenin kendi geometrisi, tolerans ihtiyacı ve üretim hacmi farklıdır. Teknik çiziminizi paylaşın, doğru yarıçap ve kalıp seçimini Petros Metal'in danışmanlık hizmetiyle birlikte belirleyelim.